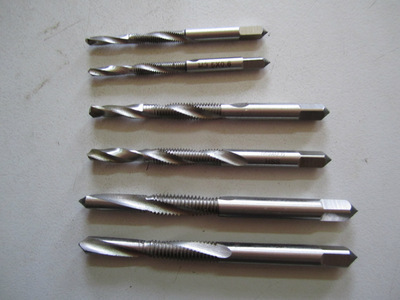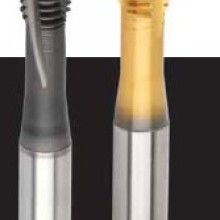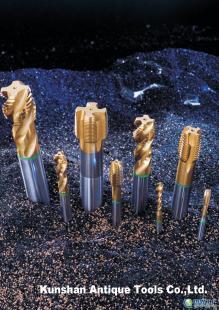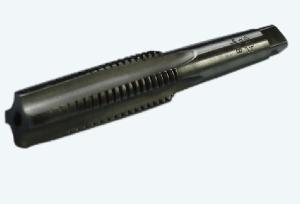
絲錐,作為一種精密的螺紋加工刀具,在機(jī)械制造、裝配維修領(lǐng)域扮演著不可或缺的角色。它本質(zhì)上是一種帶有軸向排屑槽的螺紋形狀刀具,其核心功能是在工件預(yù)制孔(底孔)的內(nèi)壁上切削出標(biāo)準(zhǔn)的內(nèi)螺紋,以便與螺栓、螺釘?shù)韧饴菁y零件配合連接。
從結(jié)構(gòu)上看,絲錐通常由工作部分(包括切削錐和校準(zhǔn)部分)和柄部組成。切削錐負(fù)責(zé)主要的切削工作,其上的刀齒逐漸切入材料;校準(zhǔn)部分則用于修光和校準(zhǔn)螺紋的尺寸與形狀,確保螺紋精度。柄部則設(shè)計(jì)有方頭,便于被絲錐扳手或機(jī)床夾持并傳遞扭矩。
根據(jù)加工方式、結(jié)構(gòu)形式和用途,絲錐可分為多個(gè)主要類別:
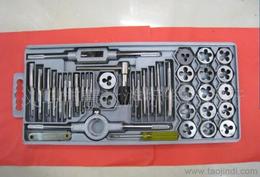
- 手用絲錐:通常成組(如頭錐、二錐)使用,依靠手動(dòng)扳手操作,適用于小批量、維修或現(xiàn)場(chǎng)作業(yè)。
- 機(jī)用絲錐:專為機(jī)床(如鉆床、攻絲機(jī)、加工中心)設(shè)計(jì),具有更高的強(qiáng)度、精度和效率,適用于批量生產(chǎn)。
- 擠壓絲錐(無(wú)屑絲錐):通過(guò)塑性變形而非切削的方式成型螺紋,不產(chǎn)生切屑,適用于韌性材料(如鋁、銅、低碳鋼),能形成高強(qiáng)度、高表面質(zhì)量的螺紋。
- 螺旋槽絲錐:其槽型呈螺旋狀,能有效引導(dǎo)切屑向前(通孔)或向后(盲孔)排出,避免切屑堵塞,特別適用于加工深孔或特定材料。
- 直槽絲錐:結(jié)構(gòu)最簡(jiǎn)單,通用性強(qiáng),是最常見的類型。
- 螺母絲錐:通常較長(zhǎng),用于在螺母或類似零件上一次性加工出貫穿螺紋。
- 管螺紋絲錐:用于加工管道連接用的錐管螺紋(如NPT、G系列)。
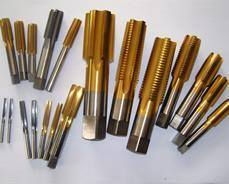
絲錐的性能和使用壽命,關(guān)鍵在于其材料與熱處理。高速鋼(HSS)是主流材料,兼顧了硬度、耐磨性與韌性;對(duì)于高要求場(chǎng)合,會(huì)采用含鈷高速鋼(HSS-E)或硬質(zhì)合金,后者能極大地提升耐磨性和加工效率,尤其適合加工鑄鐵、有色金屬及難加工材料。
正確使用絲錐是保證螺紋質(zhì)量、防止工具損壞的前提。其操作要點(diǎn)包括:
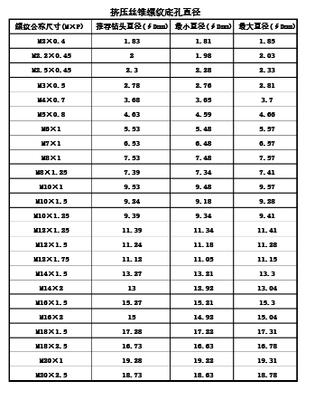
- 底孔直徑選擇:必須根據(jù)目標(biāo)螺紋規(guī)格和工件材料精確計(jì)算或查閱手冊(cè),孔徑過(guò)大則螺紋牙高不足,過(guò)小則導(dǎo)致絲錐負(fù)載過(guò)大甚至折斷。
- 切削液選用:加工時(shí)充分使用合適的切削液(如攻絲油、乳化液),能顯著降低切削力、減少摩擦、排出切屑并延長(zhǎng)絲錐壽命。
- 操作方法:對(duì)于手攻,務(wù)必保持絲錐與工件表面垂直,采用“正轉(zhuǎn)-反轉(zhuǎn)斷屑”的節(jié)奏漸進(jìn);機(jī)攻則需確保主軸轉(zhuǎn)速、進(jìn)給與絲錐螺距精確匹配,并保證足夠的剛性。
- 盲孔加工:需特別注意排屑和攻絲深度,防止絲錐底部撞到孔底而折斷。
在自動(dòng)化程度日益提高的現(xiàn)代制造業(yè)中,絲錐的應(yīng)用更加智能化。加工中心常采用剛性攻絲或柔性攻絲(張力壓縮絲錐夾頭)技術(shù),配合高質(zhì)量的絲錐,實(shí)現(xiàn)了高效率、高精度的螺紋加工。
絲錐雖小,卻是工業(yè)基礎(chǔ)件連接可靠性的重要保障。從日常維修到高端裝備制造,其精確的設(shè)計(jì)與正確的應(yīng)用,始終是確保產(chǎn)品質(zhì)量和生產(chǎn)效率的關(guān)鍵環(huán)節(jié)之一。